Nylon im RC-Modellbau: Wann das Druckmaterial passt
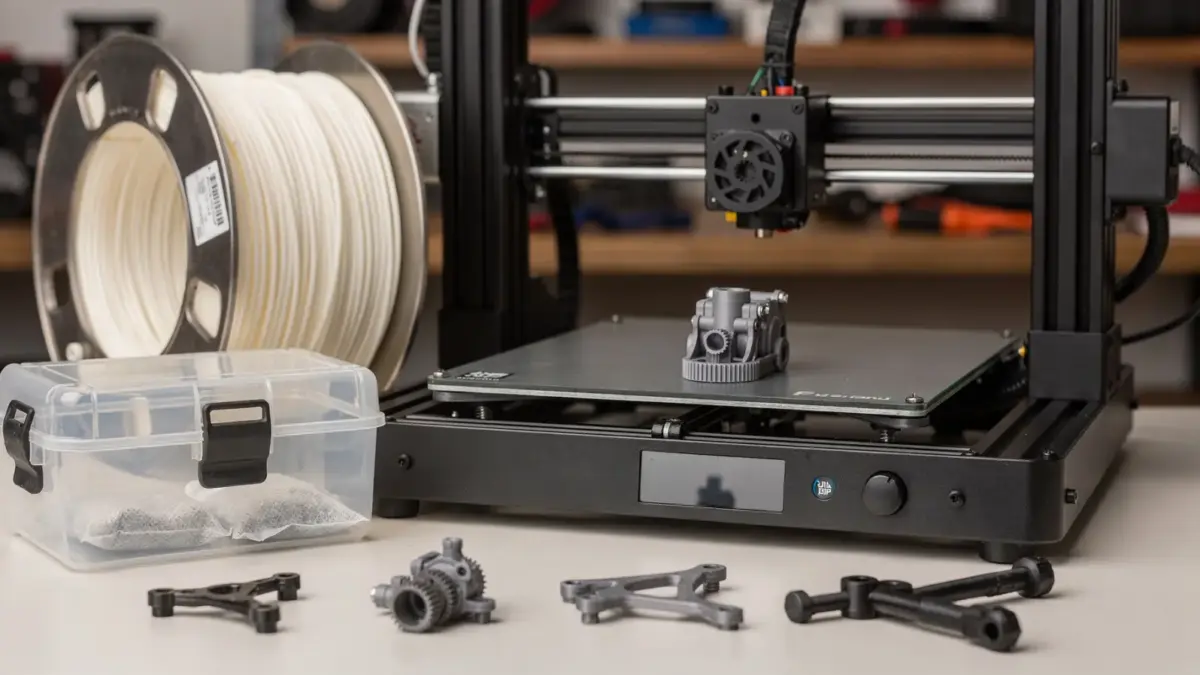
Nylon (PA) als 3D-Druckmaterial für RC-Bauteile: Nylon eignet sich für hoch belastete, stoßanfällige RC-Bauteile wie Getriebehalterungen oder Aufhängungsteile, weil es sehr zäh und schlagfest ist. Der Druck verlangt 240–260 °C Düsentemperatur, ein beheiztes Bett und trockenes Filament aus einer Trockenbox. Für einfache Gehäuseteile reichen PLA oder PETG meist aus.
Nylon, chemisch als Polyamid (PA) bezeichnet, gilt im 3D-Druck als technischer Werkstoff für besonders beanspruchte Teile. Wer im RC-Modellbau Bauteile drucken will, die Stöße, Vibrationen oder dauerhafte mechanische Last aushalten müssen, stößt früher oder später auf Nylon als Alternative zu PLA oder PETG. Anders als diese Standardmaterialien verlangt Nylon jedoch deutlich höhere Drucktemperaturen, eine sorgfältige Trocknung und angepasste Haftungsstrategien auf dem Druckbett. Im Bereich Bauen & 3D-Druck finden Sie weitere Grundlagen zu Materialien und Drucktechniken, die diese Einschätzung ergänzen. Der folgende Artikel erklärt, welche Nylon-Typen im Hobby verbreitet sind, wann sich der Mehraufwand lohnt und wie sich typische Druckfehler wie Warping vermeiden lassen.
Kurz zusammengefasst: Nylon ist im 3D-Druck ein zäher, aber hygroskopischer Werkstoff, der für stark belastete RC-Teile wie Getriebeteile oder Halterungen sinnvoll ist. Der Druck gelingt nur mit hoher Temperatur, trockenem Filament und beheiztem Bauraum – sonst drohen Warping und poröse Oberflächen.

- SUNLU PA6-CF Nylon-Filament 1,75 mm besteht aus 80 % PA und 20 % Kohlenstofffasern. Die Kohlenstofffaserver…
- 【Gut für industrielle Ingenieuranwendungen】SUNLU PA6-CF ist stark, langlebig und bietet ausgezeichnete Hitz…
- Die Wärmeverzerrungstemperatur des SUNLU PA6-CF Filaments beträgt bis zu 209 °C, deutlich höher als bei PLA…
Als Amazon-Partner verdiene ich an qualifizierten Verkäufen. Preisangaben inkl. USt.04.11.2026 13:25 Alle Angaben ohne Gewähr.
Wann lohnt sich Nylon für RC-Bauteile?
- Drucktemperatur: ca. 240–260 °C laut Wikipedia
- Feuchtigkeitsaufnahme PA6: 2,5–3,5 % an Umgebungsluft
- Feuchtigkeitsaufnahme PA12: nur 0,2–0,5 %
- Häufige Hobby-Typen: PA11, PA12
- Marktanteil PLA 2020: 39 %, ABS 28 % laut Wikipedia
- Notwendige Ausstattung: beheiztes Bett, beheizter Bauraum, Trockenbox
Was ist Nylon beim 3D-Druck für RC-Teile?
Nylon ist die umgangssprachliche Bezeichnung für Polyamid (PA), einen technischen Kunststoff, der laut Wikipedia in der Industrie breite Anwendung findet. In Filamentform wird PA laut derselben Quelle vor allem für technische Anwendungen im FDM-Druck genutzt, weniger für einfache Deko- oder Prototypenteile. Für RC-Modellbauer bedeutet das: Nylon ist kein Einsteigermaterial, sondern ein Werkstoff für Bauteile, die echte mechanische Belastung tragen müssen.
Im Hobbybereich kommen vor allem PA11 und PA12 zum Einsatz, da diese laut Wikipedia im 3D-Druck von Bauteilen und Gehäusen verwendet werden. Beide Typen unterscheiden sich in Zähigkeit und Feuchtigkeitsaufnahme, sind aber deutlich anspruchsvoller zu verarbeiten als PLA oder PETG. Reines PA6, wie es in der Industrie oft vorkommt, ist im Hobbydruck seltener zu finden, da seine hohe Feuchtigkeitsaufnahme den Druckprozess zusätzlich erschwert.
Wann eignet sich Nylon für belastbare Bauteile?
Nylon eignet sich für RC-Bauteile, die Stöße, Vibration oder Dauerlast aushalten müssen – etwa Getriebehalterungen, Achsschenkel oder Anlenkungen. Polyamide zeichnen sich laut Wikipedia durch hohe Festigkeit, Steifigkeit und Zähigkeit aus und besitzen zudem eine gute Chemikalienbeständigkeit. Diese Eigenschaften machen Nylon interessant für Teile, die im Betrieb mit Kraftstoffen, Fetten oder Ölen in Kontakt kommen können. Auf www.balkonkraftwerk.blog geht es um Balkonkraftwerk-Setups, Halterungen, Wechselrichter, Montage und die 800W-Regeln.
Für kleine, wenig belastete Teile wie Zierleisten oder Abdeckungen lohnt sich der Aufwand meist nicht. Hier bleiben PLA oder PETG die praktischere Wahl, da sie einfacher zu drucken sind und ausreichend Stabilität bieten. Erst wenn ein Bauteil regelmäßig Schlägen oder Dauerbelastung ausgesetzt ist – etwa bei Crawlern im Gelände oder bei Bauteilen, die in Zusammenhang mit Aufbauten stehen, wie im Artikel zu Ladefläche, Mulde und Anbauten am RC-Truck beschrieben – zahlt sich der Materialwechsel aus.
Wie druckt man Nylon zuverlässig ohne Verzug?
Warping, also das Verziehen von Nylonteilen während des Drucks, entsteht durch die hohe Schwindung des Materials beim Abkühlen. Ein beheiztes Druckbett und ein beheizter Bauraum sind laut Wikipedia notwendig, um Nylon überhaupt zuverlässig zu verarbeiten. Zusätzlich helfen Haftvermittler auf der Druckplatte und eine geschlossene Druckerkammer, um Temperaturschwankungen zu vermeiden.
Wichtig ist außerdem eine langsame, gleichmäßige Abkühlung nach dem Druck. Wird der Bauraum zu früh geöffnet, können sich Ecken und Kanten des Bauteils ablösen oder verziehen. Bei größeren RC-Bauteilen, etwa Halterungen für Beleuchtung oder Soundmodule wie im Beitrag zu Zusatzfunktionen am RC-Truck beschrieben, lohnt sich zusätzlich eine stabile Anbindung an das Druckbett über Rand oder Raft.
Welche Einstellungen brauchen Temperatur, Trocknung und Haftung?
Nylon verlangt laut Wikipedia eine Drucktemperatur von etwa 240 bis 260 Grad Celsius, deutlich mehr als PLA mit rund 200 Grad. Ohne beheizte Druckplatte und beheizten Bauraum lässt sich das Material kaum verzugsfrei verarbeiten. Diese Kombination unterscheidet Nylon deutlich von PLA, das oft auch ohne beheizten Bauraum auskommt.
Da PA stark hygroskopisch ist, nimmt es laut Wikipedia Luftfeuchtigkeit binnen kurzer Zeit auf. PA6 zieht dabei laut Wikipedia rund 2,5 bis 3,5 Prozent Wasser aus der Umgebungsluft, während PA12 mit etwa 0,2 bis 0,5 Prozent deutlich unempfindlicher ist. Feuchtigkeit im Filament führt zu Blasenbildung, Zischgeräuschen an der Düse und einer porösen, brüchigen Oberfläche. Deshalb sollte Nylon möglichst aus einer Trockenbox oder einem Filamenttrockner gedruckt werden, idealerweise direkt beim Druck, nicht nur vor dem Einlegen der Spule.
Worin unterscheidet sich Nylon von PLA und PETG?
Nylon unterscheidet sich von PLA und PETG vor allem durch höhere Zähigkeit, höhere Drucktemperatur und stärkere Feuchtigkeitsempfindlichkeit. PLA war laut Wikipedia im Jahr 2020 mit einem Marktanteil von 39 Prozent der wichtigste Werkstoff im FDM-Druck, gefolgt von ABS mit 28 Prozent – Nylon spielt mengenmäßig eine kleinere Rolle, da es anspruchsvoller in der Verarbeitung ist.
| Merkmal | Nylon (PA) | PETG |
|---|---|---|
| Drucktemperatur | 240–260 °C | ca. 220–250 °C |
| Zähigkeit/Schlagfestigkeit | sehr hoch | mittel bis hoch |
| Feuchtigkeitsempfindlichkeit | sehr hoch (hygroskopisch) | gering |
| Verarbeitung | anspruchsvoll, beheizter Bauraum nötig | vergleichsweise einfach |
Für einfache, formstabile Teile ohne große mechanische Last bleibt PETG oder auch PLA die praktikablere Lösung. Erst bei dauerhaft belasteten, schlagempfindlichen Bauteilen zeigt Nylon seinen Vorteil.

- Mit einem integrierten Lüfter für gleichmäßige Erwärmung verhindert der SUNLU S1 PLUS die Feuchtigkeitsaufn…
- Es ist keine Wartezeit erforderlich: Der SUNLU FDM 3D Filament Trockner S1 PLUS kann gleichzeitig trocknen…
- Der Trockner bietet einen einstellbaren Temperaturbereich (35–55°C) und eine Trocknungszeit (1–99 Stunden)…
Als Amazon-Partner verdiene ich an qualifizierten Verkäufen. Preisangaben inkl. USt.04.11.2026 13:25 Alle Angaben ohne Gewähr.
Welche Fehler treten bei Nylon im RC-Alltag besonders oft auf?
Der häufigste Fehler bei Nylon im RC-Alltag ist unzureichend getrocknetes Filament, was zu porösen, spröden Bauteilen führt. Viele Modellbauer unterschätzen zudem, wie schnell PA nach dem Öffnen der Verpackung wieder Feuchtigkeit zieht – teilweise innerhalb weniger Stunden. Ein weiterer Fehler ist mangelnde Betthaftung, die durch fehlende Bauraumheizung oder ungeeignete Druckoberflächen entsteht und Warping begünstigt.
Nach dem Druck folgt die Nachbearbeitung: Stützstrukturen entfernen, Kanten glätten und Gewinde nachschneiden, falls Schrauben direkt ins gedruckte Bauteil greifen sollen. Für dauerhaft feste Verbindungen bietet sich, ähnlich wie bei anderen RC-Bauteilen, eine geeignete Schraubensicherung an – Details dazu finden Sie im Beitrag zur Schraubensicherung mittelfest im RC-Modellbau. Beim Einbau sollten Nylonteile nicht zu straff verspannt werden, da das Material unter Last leicht nachgibt und sich mit der Zeit setzen kann.
Quellen
| Quelle | Adresse |
|---|---|
| Wikipedia | de.wikipedia.org |
Mehr zum Thema im Bereich Bauen & 3D-Druck · Passend dazu: Infill-Dichte für belastete RC-Teile richtig wählen
Häufige Fragen zu Nylon als 3D-Druckmaterial im RC-Modellbau
Kann man Nylon ohne beheizten Bauraum drucken?
Grundsätzlich ist es möglich, führt aber häufig zu Warping und schlechter Schichthaftung, da Nylon laut Wikipedia einen beheizten Bauraum für zuverlässige Ergebnisse benötigt. Ohne diese Ausstattung steigt das Risiko für verzogene oder rissige Bauteile deutlich.
Wie erkennt man feuchtes Nylonfilament am Druckbild?
Feuchtes Filament zeigt sich durch Zischgeräusche an der Düse, Blasenbildung und eine raue, poröse Oberfläche statt glatter Schichten. Solche Teile sind spröder und weniger belastbar als aus trockenem Material gedruckte Bauteile.
Ist PA12 oder PA11 besser für RC-Teile geeignet?
Beide Typen werden laut Wikipedia im 3D-Druck von Bauteilen und Gehäusen verwendet, PA12 nimmt dabei deutlich weniger Feuchtigkeit auf als PA6 und lässt sich dadurch etwas einfacher handhaben. Die Wahl hängt oft vom verfügbaren Filamentangebot ab.
Lohnt sich Nylon für kleine Deckel oder Abdeckungen?
Für kleine, wenig belastete Teile lohnt sich der Mehraufwand meist nicht, da PLA oder PETG einfacher zu drucken sind und ausreichend Stabilität bieten. Nylon macht erst bei echter mechanischer Belastung Sinn.
Wie lagert man restliches Nylonfilament richtig?
Restliches Filament gehört luftdicht in eine Trockenbox mit Trockenmittel, da PA laut Wikipedia stark hygroskopisch ist und Feuchtigkeit binnen kurzer Zeit aufnimmt. Ohne trockene Lagerung verschlechtert sich die Druckqualität schon nach wenigen Tagen.
Fazit: Nylon lohnt sich gezielt, nicht pauschal
Nylon ist für RC-Bauteile dann sinnvoll, wenn hohe Zähigkeit und Schlagfestigkeit gefragt sind, etwa bei Getriebehalterungen oder Anlenkungen. Der Druck verlangt laut Wikipedia 240 bis 260 Grad Celsius, einen beheizten Bauraum und vor allem trockenes Filament, da PA6 bis zu 3,5 Prozent Wasser aufnehmen kann. Für einfache, wenig belastete Teile bleiben PLA und PETG die praktikablere Wahl. Wer Nylon richtig trocknet und verarbeitet, erhält im Gegenzug Bauteile mit deutlich höherer Lebensdauer im RC-Alltag.
Stand: September 2026

- Transparent. Hohe Zähigkeit. Verschleißfestigkeit. Hohe mechanische Festigkeit. Ölbeständigkeit. Chemische…
- Minimale Toleranz und geringes Verziehen, um eine gleichmäßige Zufuhr und stabile Drucke zu gewährleisten…
- Vollständige 1kg 3D Drucker Filamentrolle, perfekte Rundheit und sehr enge Durchmessertoleranz, überlappt o…
Als Amazon-Partner verdiene ich an qualifizierten Verkäufen. Preisangaben inkl. USt.04.11.2026 13:25 Alle Angaben ohne Gewähr.


1 Kommentar